

 Français


L’importation en masse d’appareils de mobilité médicale comporte d’immenses risques financiers et de responsabilité. La réception d'unités non conformes ou défectueuses peut gravement perturber les canaux de distribution et nuire à la réputation de la marque. Le principal problème de l'entreprise réside dans l'écart notoire entre les « échantillons en or » fournis par l'usine et la qualité réelle de la production de masse. Une fois le fret lourd dédouané, le retour des unités défectueuses est logistiquement impossible et financièrement ruineux. L'établissement de spécifications claires en matière de qualité, de certification et de modèle dans le contrat d'approvisionnement avant de payer l'acompte du fabricant constitue la base nécessaire à une transaction réussie. L'inspection avant expédition (PSI) sert de passerelle définitive et non négociable pour le paiement final. Il garantit la conformité technique, fonctionnelle et réglementaire avant que les marchandises ne quittent l’usine. La mise en œuvre d'un protocole d'inspection rigoureux est la seule méthode empirique permettant de valider la qualité des commandes groupées avant que l'effet de levier financier ne soit perdu.
Définir des normes strictes de limite de qualité acceptable (AQL) spécifiquement adaptées aux dispositifs médicaux de classe I/II afin de quantifier les seuils de réussite/échec.
Exigez des tests fonctionnels dynamiques, y compris l'engagement des freins électromagnétiques, la latence du joystick et les tests de charge d'inclinaison maximale, plutôt que de vous fier uniquement à des contrôles visuels.
Évitez les « comptages courts » et les erreurs de spécifications erronées en intégrant un rapprochement exhaustif des quantités et une vérification des SKU dans le protocole d'inspection.
Vérifiez tous les documents de conformité des expéditions internationales, en particulier les certifications UN38.3 pour les batteries lithium-ion, avant le chargement du conteneur.
Faire appel à des agences d'inspection tierces indépendantes spécialisées dans les équipements électromédicaux pour éviter les biais des fabricants et la manipulation des échantillons.
Pourquoi une inspection spécialisée avant expédition est essentielle pour les commandes de fauteuils roulants électriques
Une importation en gros réussie nécessite de répondre à des critères stricts : zéro défaut critique, vérification correcte de la quantité, emballage intact et dédouanement sans faille. Le respect de ces critères nécessite une approche spécialisée en matière d’inspection. Les inspections des biens de consommation générale se concentrent fortement sur les cosmétiques, mais les appareils électromédicaux nécessitent une validation fonctionnelle et de sécurité rigoureuse. Lorsque vous importez un fauteuil roulant électrique , vous importez un dispositif médical réglementé. L'inspection doit refléter la gravité de l'utilisation finale du produit.
Les enjeux en matière de réglementation et de responsabilité sont exceptionnellement élevés. Le non-respect des réglementations FDA, CE ou locales en matière de dispositifs médicaux entraîne des saisies portuaires, de lourdes amendes et des responsabilités potentielles en matière de blessures de l'utilisateur. Les autorités douanières signalent régulièrement les appareils de mobilité pour les contrôles de documents. Si le produit physique ne correspond pas parfaitement aux dossiers de conformité déposés, l'intégralité du contenant pourra être saisie. De plus, si une unité défectueuse cause un préjudice à un utilisateur, l'importateur en porte souvent la responsabilité légale principale. Un PSI spécialisé agit comme un pare-feu essentiel contre ces conséquences catastrophiques.
Les importateurs sont souvent victimes du mythe de « l’échantillon en or ». Les fabricants produisent un prototype de pré-production impeccable pour garantir la commande. Cependant, la production de masse implique différentes chaînes d’assemblage, des composants remplacés et une main-d’œuvre précipitée. La production finale correspond rarement à l’échantillon en or sans une surveillance stricte. L’approbation formelle de l’échantillon doit être directement liée aux critères PSI. L'inspecteur doit disposer de l'échantillon signé pour comparer l'épaisseur du matériau, les spécifications du moteur et la qualité de la finition par rapport au lot produit en série.
Recevoir des configurations incorrectes ou des accessoires manquants une fois les marchandises dédouanées à l’international crée des pertes financières massives. Le coût des « mauvaises spécifications » et des « comptes courts » s'étend au-delà des éléments manquants. Cela retarde l’exécution, viole les accords de distributeur et nécessite un approvisionnement local coûteux en pièces de rechange. Un PSI spécialisé vérifie chaque SKU, variante de couleur et boîte d'accessoires avant que le conteneur ne soit scellé, garantissant que vous recevez exactement ce que vous avez commandé.
Établir un AQL (limite de qualité acceptable) pour les appareils de mobilité
L'application de tableaux AQL standard, tels que la norme ISO 2859-1, aux commandes groupées d'appareils de mobilité nécessite une personnalisation spécifique. Vous ne pouvez pas utiliser les mêmes seuils de défauts pour les équipements médicaux que pour les vêtements ou les simples appareils électroniques. Les dimensions d’évaluation doivent donner la priorité avant tout à la sécurité des utilisateurs et à la fiabilité mécanique. L'AQL détermine la taille de l'échantillon statistique tiré de la commande groupée et fixe le nombre maximum de défauts autorisés avant que l'ensemble du lot échoue à l'inspection.
| Catégorie de défaut | Norme AQL | Description et exemples | Action requise |
|---|---|---|---|
| Critique | 0.0 | Freins électromagnétiques défectueux, câblage haute tension exposé, risques thermiques de la batterie, étiquettes de sécurité réglementaires manquantes. | Échec immédiat du lot. Reprise à 100 % en usine et réinspection complète requise. |
| Majeur | 1,0 - 1,5 | Mécanismes de pliage mal alignés, bruit de moteur anormal, zones mortes dans le joystick, nombre d'accessoires incorrect. | L'usine doit corriger les unités identifiées. Le lot peut réussir si le total des défauts majeurs reste inférieur au seuil statistique. |
| Mineure | 2,5 - 4,0 | Rayures mineures de peinture, décalcomanies légèrement mal alignées, rides mineures du rembourrage, petites éraflures du carton. | Surveiller les tendances du contrôle qualité. Acceptable dans les limites statistiques. |
Les défauts critiques (AQL 0,0) représentent des problèmes de tolérance zéro. Si un inspecteur détecte ne serait-ce qu’un seul défaut critique dans la taille de l’échantillon, l’ensemble de l’envoi échoue immédiatement. Pour les appareils de mobilité, les défauts critiques incluent des freins électromagnétiques défectueux, des câbles haute tension exposés, des risques thermiques de batterie et des étiquettes de sécurité réglementaires manquantes. Tout défaut pouvant causer des blessures à l’utilisateur, déclencher un incendie ou entraîner une saisie douanière entre dans cette catégorie. Il n’y a aucune négociation sur les échecs AQL 0.0 ; l'usine doit retravailler ou remplacer les unités concernées et se soumettre à une réinspection complète.
Les défauts majeurs (AQL 1,0 - 1,5) englobent les déficiences fonctionnelles qui ne posent pas de risques immédiats pour la sécurité mais affectent considérablement la facilité d'utilisation et la durée de vie du produit. Les exemples incluent des mécanismes de pliage mal alignés qui nécessitent une force excessive pour fonctionner, un bruit de moteur anormal indiquant une friction interne, des zones mortes dans le joystick ou un nombre incorrect d'accessoires dans les cartons individuels. Même si un petit nombre de défauts majeurs peuvent être statistiquement acceptables en fonction de la taille du lot, ils nécessitent une correction immédiate en usine pour les unités spécifiques identifiées.
Les défauts mineurs (AQL 2,5 - 4,0) identifient les problèmes esthétiques qui n'ont pas d'impact sur le fonctionnement ou la sécurité de l'appareil. Il s'agit notamment de rayures de peinture mineures sur le cadre, d'autocollants de marque légèrement mal alignés, de rides mineures sur le rembourrage ou de petites éraflures sur le carton d'expédition extérieur. Bien que les défauts mineurs soient moins graves, des problèmes esthétiques excessifs indiquent un mauvais contrôle qualité en usine et doivent être surveillés de près.
L’établissement d’un protocole strict de journalisation des défauts est essentiel. L'inspecteur tiers doit systématiquement enregistrer, photographier et documenter tout élément non conforme. Le rapport d'inspection final doit inclure des images haute résolution du défaut, une description claire du problème et la quantité exacte d'unités concernées. Cette documentation fournit les preuves empiriques nécessaires pour exiger une reprise en usine ou retenir le paiement final.
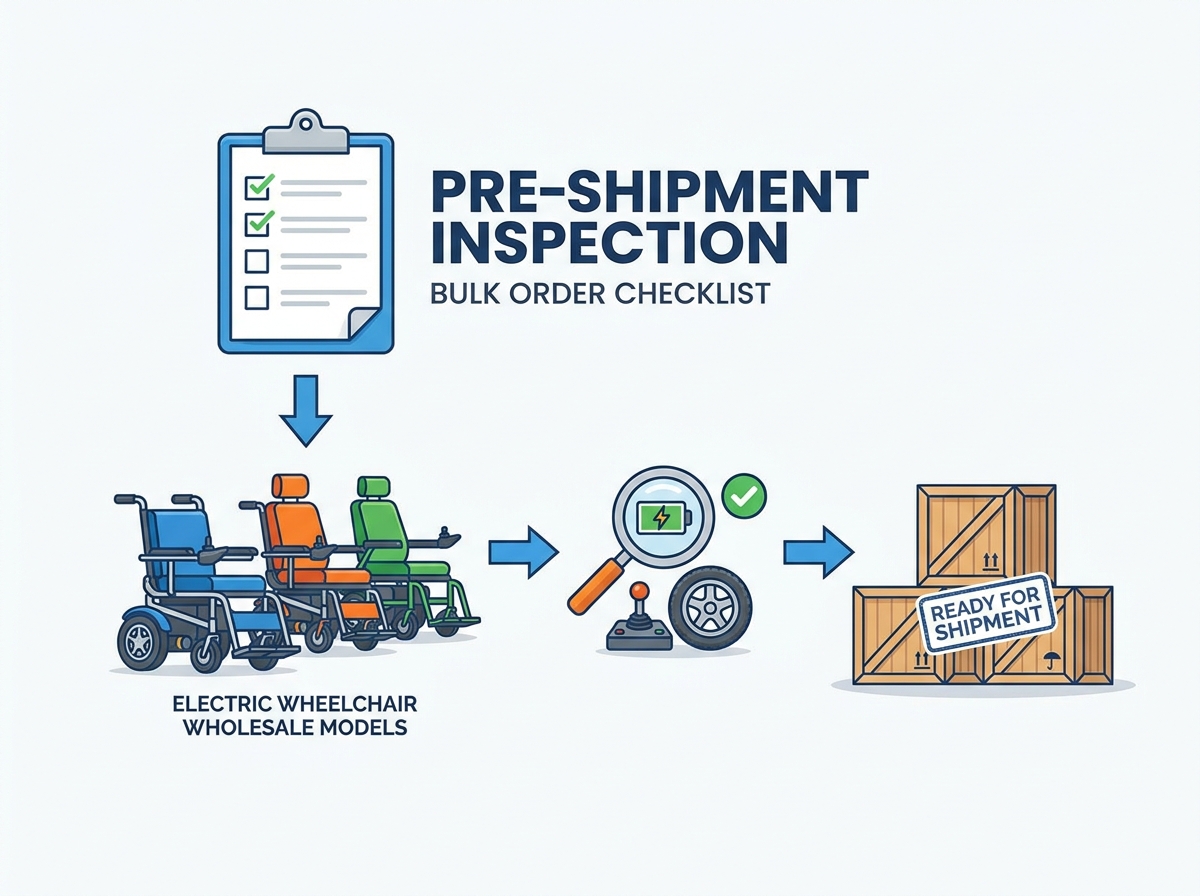
La liste complète de contrôle d’inspection avant expédition des fauteuils roulants électriques
La structuration de l'inspection de base en phases distinctes et réalisables garantit que l'inspecteur sur site couvre chaque élément critique. Une liste de contrôle complète évite toute surveillance et fournit un cadre standardisé pour évaluer l’ensemble du lot de production.
1. Vérifications de la quantité, du SKU et de l'intégrité visuelle
Le contrôle commence par un rapprochement exhaustif des quantités. L’inspecteur doit vérifier le nombre total de boîtes et le nombre d’unités individuelles par rapport au bon de commande afin d’éviter les expéditions incomplètes. Cela inclut la vérification de la répartition des couleurs, des tailles et des configurations spécifiques. Une fois les quantités confirmées, l'inspecteur prélève l'échantillon aléatoire NQA pour une évaluation physique.
Comptez le nombre total de cartons principaux par rapport à la liste de colisage.
Vérifiez la répartition des SKU (couleurs, largeurs de siège, options de batterie).
Prélevez l'échantillon aléatoire AQL à partir de différentes palettes et emplacements dans l'entrepôt.
Les contrôles d’intégrité visuelle se concentrent sur le cadre et les soudures. Les inspecteurs doivent examiner la cohérence des soudures, en recherchant les soudures à froid, la porosité ou les arêtes vives qui pourraient compromettre les joints structurels. L’application du revêtement en poudre anticorrosion doit être uniforme, sans bulles ni écaillage, afin de garantir la résistance du cadre aux environnements extérieurs.
Les mécanismes de pliage et de réglage nécessitent des tests manuels. L'inspecteur doit vérifier le bon fonctionnement des cadres pliants, en s'assurant que les goupilles de verrouillage s'enclenchent solidement sans force excessive. Les accoudoirs réglables, les repose-pieds élévateurs et les mécanismes de verrouillage des repose-pieds doivent maintenir fermement leur position sous pression. Les tissus d'ameublement et les sièges sont vérifiés pour la durabilité des matériaux, les dimensions correctes et le respect des normes ignifuges requises.
2. Vérification des systèmes électriques et des batteries
Le système électrique est le composant le plus critique et le plus coûteux de l’appareil. Les spécifications de la batterie doivent être vérifiées exactement par rapport au bon de commande. L'inspecteur vérifie la capacité de la batterie (Ah), la tension (V) et la composition chimique (par exemple, lithium fer phosphate ou lithium-ion standard) imprimés sur le boîtier de la batterie. Ils doivent également vérifier les dimensions physiques et le poids des blocs-batteries pour s'assurer qu'ils correspondent à l'échantillon doré approuvé.
Le câblage et les connecteurs nécessitent une inspection visuelle minutieuse. Le routage des fils doit être propre et sécurisé avec des attaches appropriées pour garantir qu'il n'y a pas de points de pincement pendant le processus de pliage. Les inspecteurs vérifient la sécurité de toutes les connexions des bornes, en vérifiant la bonne isolation et l'absence de cuivre exposé. Les connexions du contrôleur doivent être serrées et exemptes de débris.
La compatibilité des chargeurs est un point de défaillance fréquent dans les commandes internationales. L'inspecteur doit tester les chargeurs inclus pour vérifier la tension d'entrée/sortie correcte. Ils doivent vérifier physiquement que les fiches du chargeur correspondent aux exigences régionales du pays de destination (par exemple, fiches américaines 110 V vs. européennes 220 V). Fournir le mauvais chargeur rend l'appareil inutilisable à l'arrivée.
3. Tests dynamiques du moteur, du contrôleur et du variateur
Les contrôles visuels statiques sont insuffisants pour les équipements motorisés. Les tests dynamiques sont obligatoires. Les tests d'étalonnage du joystick vérifient la réactivité, l'absence de zones mortes et une cartographie précise du contrôle de vitesse. L'appareil doit accélérer en douceur, sans à-coups et se diriger tout droit lorsque le joystick est poussé directement vers l'avant.
Les tests de freinage électromagnétique sont essentiels pour la sécurité des utilisateurs. L'inspecteur doit effectuer des tests pour s'assurer que les freins s'enclenchent immédiatement après le relâchement du joystick. Ce test est effectué sur des surfaces planes et sur des pentes spécifiées. L'appareil doit s'arrêter complètement dans la distance requise et maintenir sa position sur une pente sans reculer.
Les tests de charge et d’inclinaison testent l’ensemble du système. L'inspecteur teste l'unité avec la capacité de poids nominale maximale (à l'aide de sacs de sable ou de poids calibrés) sur une inclinaison standard, généralement comprise entre 8 et 12 degrés. Cela vérifie le couple du moteur, les taux de décharge de la batterie sous charge et la fonctionnalité des roues antibasculement. Les moteurs ne doivent pas surchauffer et le contrôleur ne doit pas déclencher de protection contre les surcharges thermiques pendant ce test.
4. Emballage, étiquetage et préparation du transport
Un emballage approprié est la dernière défense contre les dommages dus au transport. Les spécifications des cartons doivent être vérifiées, garantissant l’utilisation de boîtes en carton ondulé multicouches d’épaisseur appropriée pour le fret lourd. L'emballage interne doit inclure un moulage en mousse personnalisé pour protéger les composants fragiles tels que les joysticks et les carénages en plastique. Des barrières contre l'humidité, telles que des sachets de gel de silice et des emballages en plastique, doivent être présentes pour empêcher la corrosion pendant le transit océanique.
Les tests de chute de carton ISTA standard obligatoires évaluent la résilience de l’emballage face à une manutention brutale du fret. L'inspecteur laisse tomber le carton entièrement chargé des hauteurs spécifiées sur ses coins, ses bords et ses faces planes. Après les chutes, le carton est ouvert pour vérifier que l'appareil à l'intérieur reste intact et pleinement fonctionnel.
La conformité de l’étiquetage et des codes-barres garantit une réception transparente en entrepôt. Tous les cartons doivent comporter des symboles de manipulation corrects (par exemple, « Fragile », « Garder au sec », « Par ici vers le haut »). Les codes-barres doivent être scannés correctement et correspondre aux exigences du canal de distribution de l'acheteur. Les spécifications de poids (poids brut et poids net) doivent être exactes et tous les étiquetages requis pour les dispositifs médicaux, y compris les marques CE ou FDA, doivent être clairement visibles sur l'emballage extérieur.
Évaluation de divers modèles de vente en gros de fauteuils roulants électriques pendant le PSI
Lors de l’importation d’un conteneur mixte, vérifier les bons ratios de SKU, de couleurs et de configurations est complexe. L’inspecteur doit soigneusement segmenter la commande et appliquer indépendamment la taille d’échantillonnage NQA à chaque modèle spécifique. Vous ne pouvez pas regrouper différents modèles de fauteuils roulants électriques en gros dans un seul échantillon, car les défauts d’un modèle bariatrique complexe ne seront pas représentés par l’échantillonnage d’un simple modèle pliable.
Des contrôles spécifiques à une catégorie sont nécessaires pour divers inventaires. Pour les modèles robustes et bariatriques, l'inspection doit se concentrer sur les tests renforcés des actionneurs, les tests de contrainte du cadre sous des charges de poids bariatriques maximales et la synchronisation des deux moteurs. Les moteurs doivent tirer uniformément pour empêcher l'appareil de dévier sous de lourdes charges. Pour les modèles de voyage et pliables, l’accent est mis sur la durabilité des charnières pliantes, l’intégrité du cadre léger et l’emballage de la batterie approuvé par les compagnies aériennes. Les modèles de voyage doivent se plier facilement dans les délais annoncés et se verrouiller solidement pour le transport.
L’inclusion des pièces de rechange est souvent négligée lors des inspections. Les acheteurs négocient fréquemment des composants supplémentaires pour prendre en charge les garanties locales. L'inspecteur doit comparer la liste de colisage pour s'assurer que les pièces de rechange convenues (telles que les joysticks supplémentaires, les pneus pleins, les fusibles, les kits d'outils et la peinture de retouche) sont physiquement incluses dans l'envoi et emballées en toute sécurité pour éviter toute perte ou tout dommage.
Documentation et vérification de la conformité
La vérification physique des documents en usine avant le chargement du conteneur est tout aussi importante que le test du matériel. Les autorités douanières et les transitaires exigent une documentation irréprochable. L'inspecteur doit évaluer les dimensions de conformité en examinant les certificats originaux détenus par l'usine.
Les certifications d'expédition des batteries sont strictement appliquées par les autorités maritimes et aéronautiques. L'inspecteur doit confirmer la présence, la validité et la correspondance des numéros de série sur les rapports d'essai UN38.3 et les fiches signalétiques (MSDS). Ces documents prouvent que les batteries lithium-ion ont passé avec succès des tests de sécurité rigoureux en matière d'altitude, de stabilité thermique, de vibration et de choc. Sans certificats UN38.3 valides, les transitaires refuseront de charger la cargaison.
Les certifications des dispositifs médicaux doivent être scrutées pour éviter les saisies douanières. L'inspecteur doit vérifier que le certificat ISO 13485 (Système de gestion de la qualité pour les dispositifs médicaux) de l'usine est à jour et valide. De plus, les déclarations spécifiques au produit, telles que les documents d'autorisation FDA 510(k) ou les déclarations de conformité CE MDR, doivent correspondre au lot fabriqué et au canal de vente cible de l'acheteur. Les numéros de modèle sur les certificats doivent parfaitement correspondre aux numéros de modèle sur les produits physiques et les cartons d'expédition.
Les manuels d’utilisation sont un élément essentiel de conformité. L'inspecteur doit s'assurer que les manuels sont inclus dans chaque boîte, imprimés dans la langue appropriée pour le marché de destination et reflètent avec précision le fonctionnement du modèle spécifique. Les manuels doivent contenir tous les avertissements de sécurité requis, les instructions d'entretien de la batterie et les guides de dépannage exigés par les réglementations locales sur les dispositifs médicaux.
Risques de mise en œuvre : échecs courants des inspections et stratégies d’atténuation
L'exécution d'un PSI dans des installations de fabrication à l'étranger présente des défis concrets. Le refus des usines sur la taille des échantillons est un risque de mise en œuvre courant. Les fabricants tentent souvent de précipiter l’inspection ou de limiter le nombre d’unités testées pour gagner du temps. Atténuez ce risque en stipulant les conditions exactes de l'inspection NQA, la taille des échantillons et l'équipement de test requis dans le bon de commande (PO) initial avant tout paiement d'acompte. Expliquez clairement que l'usine doit fournir l'espace, le temps et l'équipement nécessaires à une inspection complète.
L’incompétence de l’inspecteur peut conduire à des défauts critiques manqués. Les inspecteurs des biens de consommation générale ne disposent pas des connaissances techniques nécessaires pour évaluer correctement les appareils électromédicaux. Réduisez ce risque en faisant appel à des agences spécialisées ayant une formation en génie électromédical. L'inspecteur doit comprendre les courbes de décharge de la batterie, la mécanique du freinage électromagnétique et l'étiquetage de conformité des dispositifs médicaux.
La falsification post-inspection se produit lorsqu'une usine remplace les unités approuvées par des unités défectueuses ou expédie le conteneur à découvert après le départ de l'inspecteur. Mettez en œuvre la supervision du chargement des conteneurs (CLS) pour atténuer ce problème. L'inspecteur reste sur place pendant que les marchandises sont chargées dans le conteneur d'expédition, vérifie le décompte final et applique un sceau inviolable sur le conteneur. Le numéro du sceau est inscrit sur le rapport d’inspection final et le connaissement.
La gestion des inspections ayant échoué nécessite un protocole clair. Si le lot échoue au PSI, l'usine doit effectuer des actions correctives à ses propres frais. Établissez une politique selon laquelle les frais de réinspection sont imputables directement à l’usine. Le déblocage final des fonds doit être strictement lié à un statut « Réussite » ou « Réussite avec corrections mineures » sur le rapport officiel du PSI. N'autorisez jamais le paiement final sur un rapport échoué sur la base des promesses de l'usine de résoudre les problèmes plus tard.
Conclusion
Une inspection rigoureuse avant expédition est la seule méthode empirique permettant de valider la qualité des commandes groupées avant que le levier financier ne soit perdu. La mise en œuvre d'une liste de contrôle stricte protège votre capital, garantit la conformité réglementaire et garantit que les produits arrivant dans votre entrepôt répondent exactement à vos spécifications.
Intégrez des normes AQL détaillées et des exigences spécifiques en matière de tests fonctionnels directement dans vos contrats fournisseurs avant de payer le dépôt initial.
Embauchez une agence d’inspection tierce spécialisée possédant une expérience avérée en matière d’appareils électromédicaux et de réglementation sur le transport des batteries lithium-ion.
Liez vos conditions de paiement final exclusivement à un statut « Réussite » sur le rapport PSI officiel, garantissant qu'aucun fonds ne sera débloqué tant que tous les défauts critiques et majeurs ne seront pas résolus.
Mandater la supervision du chargement des conteneurs (CLS) pour empêcher toute falsification post-inspection et garantir que les quantités précises sont scellées pour le transport.
FAQ
Q : Quelle est la taille d’échantillon AQL standard pour une commande groupée de fauteuils roulants électriques ?
R : La plupart des importateurs utilisent les tableaux de la norme ISO 2859-1, qui appliquent généralement le niveau d'inspection générale II. Pour un lot de 100 unités, cela nécessite généralement un échantillon aléatoire de 20 unités. Les défauts critiques sont toujours définis sur AQL 0,0, les défauts majeurs sur 1,0 ou 1,5 et les défauts mineurs sur 2,5 ou 4,0.
Q : Qui paie la réinspection si les fauteuils roulants électriques échouent au PSI initial ?
R : Le fabricant doit supporter le coût de toute réinspection. Cette condition doit être clairement indiquée dans votre bon de commande initial et votre contrat d'approvisionnement avant le paiement de l'acompte. Il incite l’usine à assurer un contrôle qualité avant la première inspection.
Q : Une usine peut-elle effectuer sa propre inspection avant expédition ?
R : Se fier au rapport d'inspection interne d'une usine est très risqué en raison des conflits d'intérêts inhérents. Faites toujours appel à une agence d’inspection tierce indépendante pour garantir une évaluation impartiale, un rapport de défauts précis et le strict respect de vos normes AQL spécifiques.
Q : Comment les inspecteurs testent-ils en toute sécurité sur place les batteries lithium-ion des fauteuils roulants ?
R : Les inspecteurs vérifient les spécifications physiques de la batterie, vérifient l'isolation adéquate des bornes et effectuent des tests de charge dynamique pour surveiller les taux de décharge et la température. Ils ne démontent pas les cellules de la batterie. Ils vérifient également physiquement la conformité des rapports de test UN38.3 et MSDS de l'usine.
Q : Que se passe-t-il si l'emballage réussit l'inspection visuelle mais échoue au test de chute ?
R : Si le carton échoue au test de chute ISTA, ce qui entraîne des dommages à l'appareil ou une défaillance structurelle grave de la boîte, l'usine doit reconditionner l'intégralité de la commande en utilisant des matériaux ondulés améliorés et plus épais ou un moulage interne en mousse amélioré avant que l'expédition ne soit approuvée.
Q : Que dois-je faire si le PSI révèle un décompte court ou une combinaison de modèles incorrecte ?
R : Le rapport d’inspection signalera cela comme un échec majeur. Vous devez retenir le paiement final et demander à l'usine de produire les unités manquantes ou de corriger la combinaison de modèles. Une inspection de suivi ou une supervision du chargement des conteneurs est requise pour vérifier les quantités corrigées.
Q : Comment un échantillon doré signé me protège-t-il lors d'un litige PSI ?
R : Un échantillon doré physique et signé fournit un point de référence incontestable pour la qualité des matériaux, la finition de la peinture et les spécifications des composants. Si les unités produites en série s'écartent de l'échantillon idéal, l'inspecteur l'utilise comme preuve empirique pour faire échouer le lot, évitant ainsi les disputes de l'usine sur les normes de qualité subjectives.

Obtenez notre catalogue de produits 2026 et réservez une réunion VIP
Laissez vos coordonnées et notre service client en ligne vous contactera sous peu.
Réservez une consultation VIP de 15 minutes avec notre responsable ingénierie. Le nombre de places est limité.
